隅肉溶接とは?突合せとの違いから脚長・強度計算の落とし穴まで解説
構造物や機械設計の現場において、部材同士を直角あるいは斜めに接合する際、最も多用される工法が「隅肉溶接(すみにくようせつ)」です。部材の端面に複雑な開先(溝)を切る必要がなく、T継手や重ね継手へ迅速に施工できることから、製造コストの低減や工期短縮の要として重宝されています。
しかし、一見手軽に見えるこの工法には、設計・製造現場を揺るがす重大な落とし穴が潜んでいます。「溶接ビードを太く盛れば強度が上がる」という根拠のない思い込みや、図面指示における脚長とのど厚の混同、さらには応力計算の勘違いによる破断事故が後を絶ちません。製造業界で求められる品質安全基準と最新のJIS規格を踏まえ、隅肉溶接の本質と現場での失敗を防ぐ実務知識を徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:隅肉溶接は開先加工が不要で施工性に優れる一方、引張荷重に対しても「のど断面のせん断応力」として強度を評価する独自の力学特性を持つ。
- 要点2:図面指示の基本である「脚長」と「有効のど厚」の関係(二等辺三角形で のど厚 ≒ 脚長 × 0.7)を正しく理解し、JIS規格(JIS Z 3021)に基づく図記号ルールを厳格に適用する必要がある。
- 要点3:過剰溶接による熱変形やアンダーカットなどの溶接欠陥を防ぐため、母材板厚に応じた脚長の最小値・最大値のサイズ選定と適切な非破壊検査(VT・PT・MT)の選定が不可欠である。
【徹底解剖】隅肉溶接とは何か?突合せ溶接・開先溶接との決定的な違い
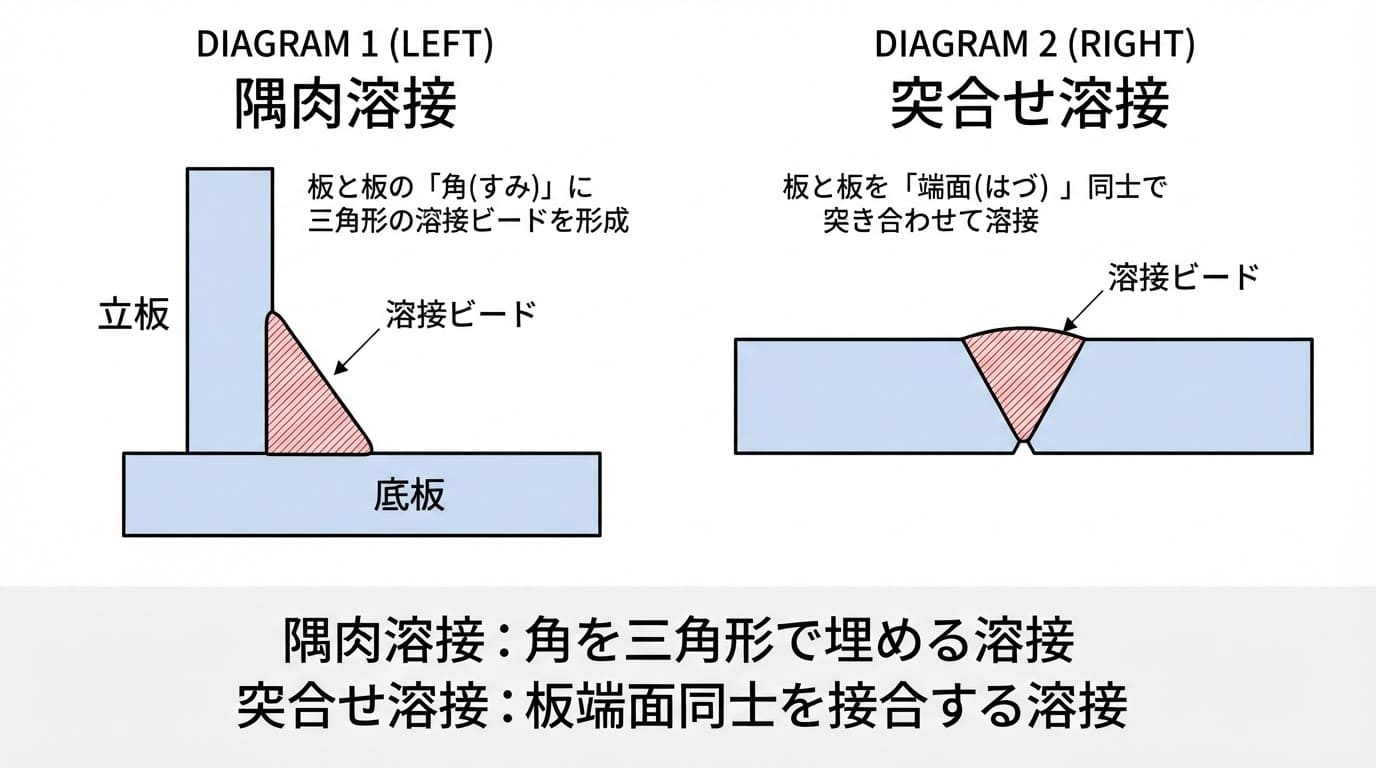
隅肉溶接とは、ほぼ直角に交わる2つの部材が形成する入隅(いりずみ)部分に溶着金属を盛り、三角形断面のビードを形成して結合する溶接継手です。構造物のフレーム組立や補強リブの取り付けなど、機械・建築・造船・自動車のあらゆる分野で採用されています。
設計者がまず把握すべきは、隅肉溶接 突合せ溶接 違いと、それに伴う力学的・経済的トレードオフです。突合せ溶接(開先溶接)は、板の端面同士を突き合わせ、開先(グルーブ)を設けて母材内部まで完全に溶着金属を溶け込ませます。継手効率100%(母材と同等の強度)を期待できる一方、事前の開先加工や厳密なルートギャップ管理、裏当て金の設置など高度な施工管理が求められます。
対照的に、隅肉溶接は母材の切断面をそのまま突き当てて隅部を埋めるため、事前の開先加工が原則として不要です。これにより加工工数と治具セッティングの時間を大幅に削減できる大きなメリットがあります。ただし、接合部のルート部(根元)に応力集中が生じやすく、疲労強度の観点では突合せ溶接に劣ります。したがって、高い動的荷重や過酷な繰返し疲労を受ける主要骨格には突合せ溶接、静的荷重が主体の補強材やリブ構造には隅肉溶接という使い分けが設計基準の根幹をなしています。
隅肉溶接が多用される主な継手形式は、直交配置される隅肉溶接 T継手 重ね継手、そして部材の角部を合わせる角継手(コーナー継手)の3種類です。特に重ね継手では、鋼板同士を重ね合わせて端部を隅肉溶接するだけで強固な締結が得られるため、現場での組立作業性が極めて高くなります。
【設計基準】脚長・のど厚の計算式とJIS記号|見落とし厳禁のルール
隅肉溶接の寸法設計において、絶対に混同してはならない基本概念が「脚長(きゃくちょう)」と「のど厚(のどあつ)」です。図面の指示ミスや現場の解釈違いが最も頻発するポイントでもあります。
脚長(記号:$S$ または $Z$)とは、継手ルート部から溶接止端(トウ)までの距離を指します。一方、強度計算の直接の基準となる「有効のど厚(記号:$a$)」は、設計上想定する溶接断面の二等辺三角形において、ルート部から対辺に下ろした垂線の長さを指します。一般的な等脚隅肉溶接(45度の二等辺三角形)における隅肉溶接 脚長 のど厚 計算は、幾何学的に以下の式で算出されます。
$$a = S \times \cos 45^\circ \fallingdotseq 0.707 \times S \quad (\text{実務上は } a = 0.7S)$$
海外規格(ISOやAWS)では図面に「有効のど厚 $a$」を直接指示することが多いのに対し、日本の機械図面ではJIS規格(JIS Z 3021)に基づき「脚長 $S$」を指示する慣習が広く残っています。この差異を把握していないと、設計者が意図した強度の約7割しか現場で作られないという致命的な事態を招きます。
JISに基づく隅肉溶接 記号 JIS規格の表記ルールでは、引き出し線から水平に引かれた基線の上に直角三角形のシンボルを配置します。基線の下側に記号がある場合は「矢の側(手前側)」を、上側に記号がある場合は「矢の反対側(奥側)」を溶接することを意味します。三角形の左側に脚長サイズ(例:$S6$ や単に $6$)を記載し、右側に溶接長さやピッチ(断続溶接の場合)を記すのが標準的な表記法です。
さらに重要なのが、隅肉溶接 有効のど厚 サイズ基準と脚長の適正範囲です。脚長を無制限に小さく、あるいは大きくすることはできません。一般に隅肉溶接 脚長 最小値 最大値は、母材の板厚($t$)に応じて以下のように設計基準化されています。
- 脚長の最小値:母材の急冷による焼き割れを防ぐため、一般鋼材では薄い方の母材板厚に対して最低でも $3 \sim 4.5\,\text{mm}$ 以上(板厚区分により規定)を確保する。
- 脚長の最大値:重ね継手のエッジ部を溶接する場合、母材の角が溶落ちるのを防ぐため「母材板厚 $- 1.5\,\text{mm}$」程度にとどめる。過大に盛ると歪みやアンダーカットを誘発する。
【比較データ】各種溶接継手の特性・コスト・適用基準
溶接継手を選定する際、単に溶接しやすさだけで決めるのは危険です。突合せ溶接、開先溶接、隅肉溶接の特性を比較した客観データを整理しました。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 完全溶込み突合せ溶接 | 継手効率:約100% 開先角度:30°〜60° ルートギャップ:1〜3mm | 圧力容器、橋梁主桁、高圧配管 | 強度は最強だが開先加工費・超音波検査費が嵩む。最高信頼性が必須な部位向け。 |
| 部分溶込み開先溶接 | 継手効率:60〜85% 開先加工あり・裏波なし | 建築鉄骨の柱梁接合、中荷重フレーム | 隅肉溶接ではサイズが過大になる中・厚板で有効。止端部の応力集中に配慮が必要。 |
| 標準等脚隅肉溶接 | 継手効率:応力状態により変動 のど厚比率:$a \fallingdotseq 0.7S$ 加工工数比:突合せの約40〜60% | 機械架台、ブラケット、補強リブ、カバー類 | 開先不要で圧倒的に安価。ただしせん断破壊の検討と有効溶接長の管理が絶対条件。 |
| 断続隅肉溶接 | 溶接長:溶接ピッチ指定 熱歪み量:連続隅肉の30〜50%減 | 薄板の補強リブ、非耐圧構造のパネル接合 | 歪み防止に優れるが、始端・終端部に応力が集中するため疲労荷重部位には厳禁。 |

【強度計算の落とし穴】せん断応力・許容応力度の算出と破壊メカニズム
隅肉溶接の設計において、若手設計者が最も陥りやすい落とし穴が「引張荷重をそのまま引張応力として計算してしまうミス」です。
構造力学およびJIS規格の設計指針において、部材に作用する外力が引張力であれ、圧縮力であれ、曲げモーメントであれ、隅肉溶接金属の破断は最も断面積が小さくなる「のど断面(45度傾いた断面)」で生じるため、すべて「せん断応力」として計算するのが鉄則です。この隅肉溶接 引張強度 せん断応力の取り扱いを誤ると、耐力評価を2倍近く過大に見積もってしまう危険があります。
具体的な隅肉溶接 強度計算 許容応力度の評価式は、作用荷重を $P$、有効のど厚を $a$、有効溶接長さを $L_w$ としたとき、溶接部に生じるせん断応力 $\tau$ は次式で求められます。
$$\tau = \frac{P}{a \times L_w} \leqq f_s$$
ここで $f_s$ は溶接部の許容せん断応力度です。建築基準法施行令や日本機械学会の基準において、許容せん断応力度は母材の許容引張応力度($f_t$)の $\frac{1}{\sqrt{3}} \fallingdotseq 0.58$ 倍(短期では割り増し係数あり)程度と定められています。引張強度よりもはるかに低い限界値で安全性を判定しなければなりません。
さらに見落としてはならないのが「有効溶接長さ($L_w$)」の補正です。溶接のアークをスタートさせた始端部と、アークを切った終端部には、くぼみ(クレータ)や溶込み不足が生じます。そのためJIS規格では、図面上の溶接ビード全長 $L$ から、両端の欠陥リスク分として脚長 $S$ の2倍を差し引くルールが一般的です。
$$L_w = L - 2S$$
たとえば脚長 $6\,\text{mm}$、全長 $50\,\text{mm}$ で溶接した場合、有効溶接長さは $50 - 2 \times 6 = 38\,\text{mm}$ となり、設計強度は約24%も目減りします。短い断続溶接を多用すると、クレータ損失比率が跳ね上がり、計算上の強度を満たさなくなる事故が起きる背景がここにあります。
【実態検証】設計と現場のギャップ|技術者の生の声と溶接欠陥の実情
設計図面が完璧であっても、加工現場での施工品質が伴わなければ意味をなしません。大手製造業の生産技術部門や溶接現場の熟練工への聞き取り取材、SNSや技術者掲示板に寄せられる生々しいトラブル事例を分析すると、図面と現場の深刻なディスコミュニケーションが浮かび上がってきます。
「CADの画面上では綺麗な直角三角形を描けるが、下向き以外の姿勢(横向き・立向き・上向き)では重力でビードが垂れ、のど厚が全く出ない」「設計者が安全率を過剰に見て板厚以上の脚長を指定してきたため、入熱過多でベースプレートが波打つように反り返ってしまった」という悲痛な現場の声が多数報告されています。
現場で発生しやすい隅肉溶接 溶接欠陥 原因と対策を分類すると、代表的なものは以下の3点に集約されます。
- アンダーカット:溶接電流が強すぎる、または運棒速度が速すぎることで、母材の止端部が掘り削られて溝状に残る欠陥。対策として電流値の適正化と適切なトーチ保持角度(45度)の維持が不可欠です。
- オーバーラップ:溶融金属が母材に十分に融着せず、冷えた金属が母材表面に単に覆いかぶさった状態。応力集中源となるため、運棒速度の見直しや電圧調整を行います。
- ルート部の溶込み不足・融合不良:アークがコーナーの奥深くまで届いておらず、空洞状に母材が未接合のまま残る内部欠陥。脚長が見た目上確保されていても、荷重がかかった瞬間にルートから脆性破断する最悪のトリガーとなります。
これらの欠陥を確認する隅肉溶接 検査方法 非破壊検査の実態にも注意が必要です。突合せ溶接であれば放射線透過試験(RT)や超音波探傷試験(UT)による内部探傷が容易ですが、隅肉溶接はコーナーの幾何学的形状が複雑なため、超音波の反射波が乱れ、超音波探傷の適用難易度が極めて高くなります。
したがって、実務における隅肉溶接の検査は「外観目視検査(VT)」による溶接ゲージを用いた脚長・のど厚計測が第一線となり、表面の微細な割れに対しては「浸透探傷試験(PT)」や「磁粉探傷試験(MT)」が標準的な手段となります。非破壊検査で内部を覗きにくいため、施工プロセス管理そのものが品質保証の生命線となるのです。

一般に知られていない盲点とネットの誤解|「脚長を太くすれば安全」は大間違い
技術コミュニティや社内教育の現場でまことしやかに信じられている誤解に切り込みます。
最大の誤解は、「溶接サイズは大きければ大きいほど壊れにくく安全である」という信仰です。構造計算で不安を覚えた設計者が、板厚 $6\,\text{mm}$ のプレートに対して脚長 $8\,\text{mm}$ や $10\,\text{mm}$ を指示するケースが散見されます。しかし、これは力学と金属組織の観点から明白な間違いです。
溶接ビードの断面積は脚長の2乗($S^2$)に比例して増大します。脚長を6mmから8mmに増やすだけで、必要な入熱量は約1.8倍に跳ね上がります。入熱が過剰になれば、鋼材の熱影響部(HAZ)の結晶粒が粗大化して靭性(粘り強さ)が低下し、低温割れや脆性破壊のリスクが高まります。さらに、冷却時の強烈な熱収縮応力によって構造物全体が歪み、それを矯正するために余計なプレスコストが発生します。
ネット上には「隅肉溶接は簡易的な工法だから開先溶接より劣る」という極論も見られますが、これも隅肉溶接 開先溶接 違いの短絡的な理解に過ぎません。適切なサイズ選定(薄板厚の約70%程度の脚長)を守り、ルート部に応力集中を起こさない配置を行えば、隅肉溶接はコストと強度のバランスにおいて世界で最も優れた接合手法の一つとして機能します。
【プロの結論】組織的ディスコミュニケーションが生む構造破壊のリスク
産業現場で発生する溶接構造物の破断トラブルを社会工学・人間行動学の視点から分析すると、問題の本質は計算式の知識不足ではなく、「CAD画面の数値しか見ない設計者」と「図面の意図を問いただせない加工現場」の間に生じる「心理的バウンダリー(断絶)」にあります。
設計者が「とりあえず太めに指示しておけば現場が安全に作るだろう」と甘え、現場側は「図面通りに溶接したら歪むのは分かっているが、指示だから盛るしかない」と沈黙する。この責任の押し付け合いこそが、アンダーカットや溶込み不足を内包した欠陥構造物を世に送り出す最大の温床です。設計者は現場の姿勢や治具の制約を理解し、現場は図面の幾何公差や応力集中部位の重要性を把握する双方向のフィードバックループを組織として構築することが、品質不正や重大事故を未然に防ぐ唯一の処方箋です。
【適性判断】隅肉溶接を採用すべきケース・避けるべき設計条件
設計段階において、隅肉溶接を積極的に採用すべきケースと、安全のために完全溶込み開先溶接へ変更すべき境界線を明確化しました。
- 隅肉溶接が極めて適している条件:
- 静的な引張・圧縮荷重が主体で、部材点数が多くコスト削減が最優先される架台・フレーム構造。
- 母材板厚が $12\,\text{mm}$ 程度以下で、事前の開先切削加工コストを省きたいブラケットやリブ接合。
- 重ね継手により現場での寸法微調整を許容したい板金構造物。
- 隅肉溶接を避けるべき(開先溶接を検討すべき)条件:
- 高サイクルの繰返し荷重や激しい振動を受け、ルート部からの疲労亀裂進展が懸念される回転機器のローターや主軸支持部。
- 母材板厚が $25\,\text{mm}$ を超える極厚鋼板(隅肉で必要な耐力を確保しようとするとパス数が膨大になり熱変形が制御不能になる)。
- 漏れ(リーク)が絶対に許されない高圧ガス容器や危険物配管の圧力バウンダリ。
【隅肉溶接とは】に関するよくある質問(FAQ)
Q1:隅肉溶接の脚長の最小値と最大値はどのように決定すべきですか?
A1:最小値は母材の急冷による硬化・割れを防ぐため、接合する部材のうち薄い方の板厚に応じて決定します(例:板厚6mm以下なら最小脚長3mm程度、板厚増に伴い最小値も引き上げ)。最大値は重ね継手のエッジにおいて母材角の溶け落ちを防ぐため「薄板板厚 $- 1.5\,\text{mm}$」を上限とし、T継手でも熱歪みを抑えるため薄板板厚と同等程度($1.0t$)以内に抑えるのが適切なサイズ選定の基本です。
Q2:隅肉溶接部に真っ直ぐな引張荷重がかかる場合、なぜ引張強度ではなくせん断応力で計算するのですか?
A2:隅肉溶接の断面は三角形であり、外からどのような方向の荷重(引張・圧縮・曲げ)が加わっても、幾何学的に最小断面積となる「のど断面(45度傾斜面)」においてすべり破壊(せん断破壊)が先行するためです。材料力学上、金属は引張よりもせん断に対して弱いため、必ず許容せん断応力度(母材引張強度の約0.58倍基準)を上限として安全性を評価します。
Q3:JIS図面記号において、溶接を施したい側の指示はどのように描き分ければよいですか?
A3:JIS Z 3021に基づき、引き出し線の基線「下側」に直角三角形の記号を描いた場合は「矢の側(手前側)」の溶接を指示します。基線の「上側」に記号を描いた場合は「矢の反対側(裏側・奥側)」の溶接となります。両側から挟み込むように溶接したい場合は、基線の上下両方に直角三角形を描きます。
まとめ:今後の動向と失敗しないための判断基準
製造業における軽量化とコスト最適化が一段と加速するなか、隅肉溶接は今後も金属接合の主流であり続けます。しかし、自動化溶接ロボットや高精度ファイバーレーザー溶接が普及する現代であっても、脚長とのど厚の幾何学的メカニズムや、せん断応力支配の材料力学が変わることはありません。
設計者は「過剰溶接による歪みリスク」を常に念頭に置き、母材板厚に応じた適正脚長をJIS記号に忠実に落とし込むこと。そして現場は、クレータ欠陥やアンダーカットの撲滅に向けて適正な運棒管理と目視・探傷検査を徹底すること。この基本の徹底こそが、破断トラブルを防ぎ、高品質で堅牢な製品を生み出す唯一の道筋です。 (出典: 隅 肉 溶接 と は(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
