超精密なのに後悔?光造形3Dプリンターの罠と2026年最新の選び方
2026年を迎えた現在、個人向け3Dプリンター市場は目覚ましい進化を遂げています。かつては数百万円規模の産業用機器に限られていた「光造形方式」が、いまや3万円〜6万円台という驚異的なプライスで手に入るようになり、14Kや16Kといった超高精細LCDパネルを搭載した機種がホビー層にまで普及しました。肉眼では積層痕(レイヤーの境目)すら識別できないレベルの造形精度を誇り、フィギュア制作や精密パーツ製作を手掛けるクリエイターから熱狂的な支持を集めています。
しかし、その圧倒的な造形美に惹かれて購入したユーザーの間で「買った初週で挫折した」「部屋中が薬品臭くなり、結局押し入れに眠っている」といった後悔の声が後を絶ちません。なぜ工業製品級の美しさを実現できるマシンが、時にこれほど大きな失望を生んでしまうのか。業界の最新動向や現場の取材データをもとに、光造形3Dプリンターの知られざる実態と構造的な落とし穴、そして2026年に選ぶべき最適解を徹底的に解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:2026年の最新光造形機は解像度16K・最小露光時間1秒台に達しているが、満足度を決定づけるのは「解像度」ではなく「後処理と設置環境」である。
- 要点2:FDM(熱溶解積層)方式とは異なり、光硬化レジンの粘性・有機溶剤による洗浄・二次硬化の手間が挫折の最大要因になっている。
- 要点3:水洗いレジンの手軽さの裏にある物性的脆さや毒性リスクを理解し、作業動線を確立できるかどうかが導入成否の境界線となる。
【真相解明】なぜ超精密なのに「後悔した」と叫ぶのか?FDM方式との決定的な違い
ネット上の掲示板やSNSで定期的にトレンド入りする「光造形 買って後悔」というトピック。その背景には、購入前の期待値と実運用の過酷さとの間に横たわる、巨大な認知ギャップが存在します。最大の問題は、一般的なFDM(熱溶解積層)方式と光造形方式の決定的な違いを、単なる「仕上がりの綺麗さの差」程度に捉えてしまう点にあります。
FDM方式は、熱可塑性樹脂のフィラメントを高温ノズルで溶かして積み上げる「ホットボンドの高精度版」とも言える構造です。造形が終われば、プラットフォームから剥がしてサポート材をもぎ取るだけで、直ちに完成品を手に取ることができます。作業スペースが汚れるリスクも少なく、居室のデスク横に置いても運用自体は破綻しません。
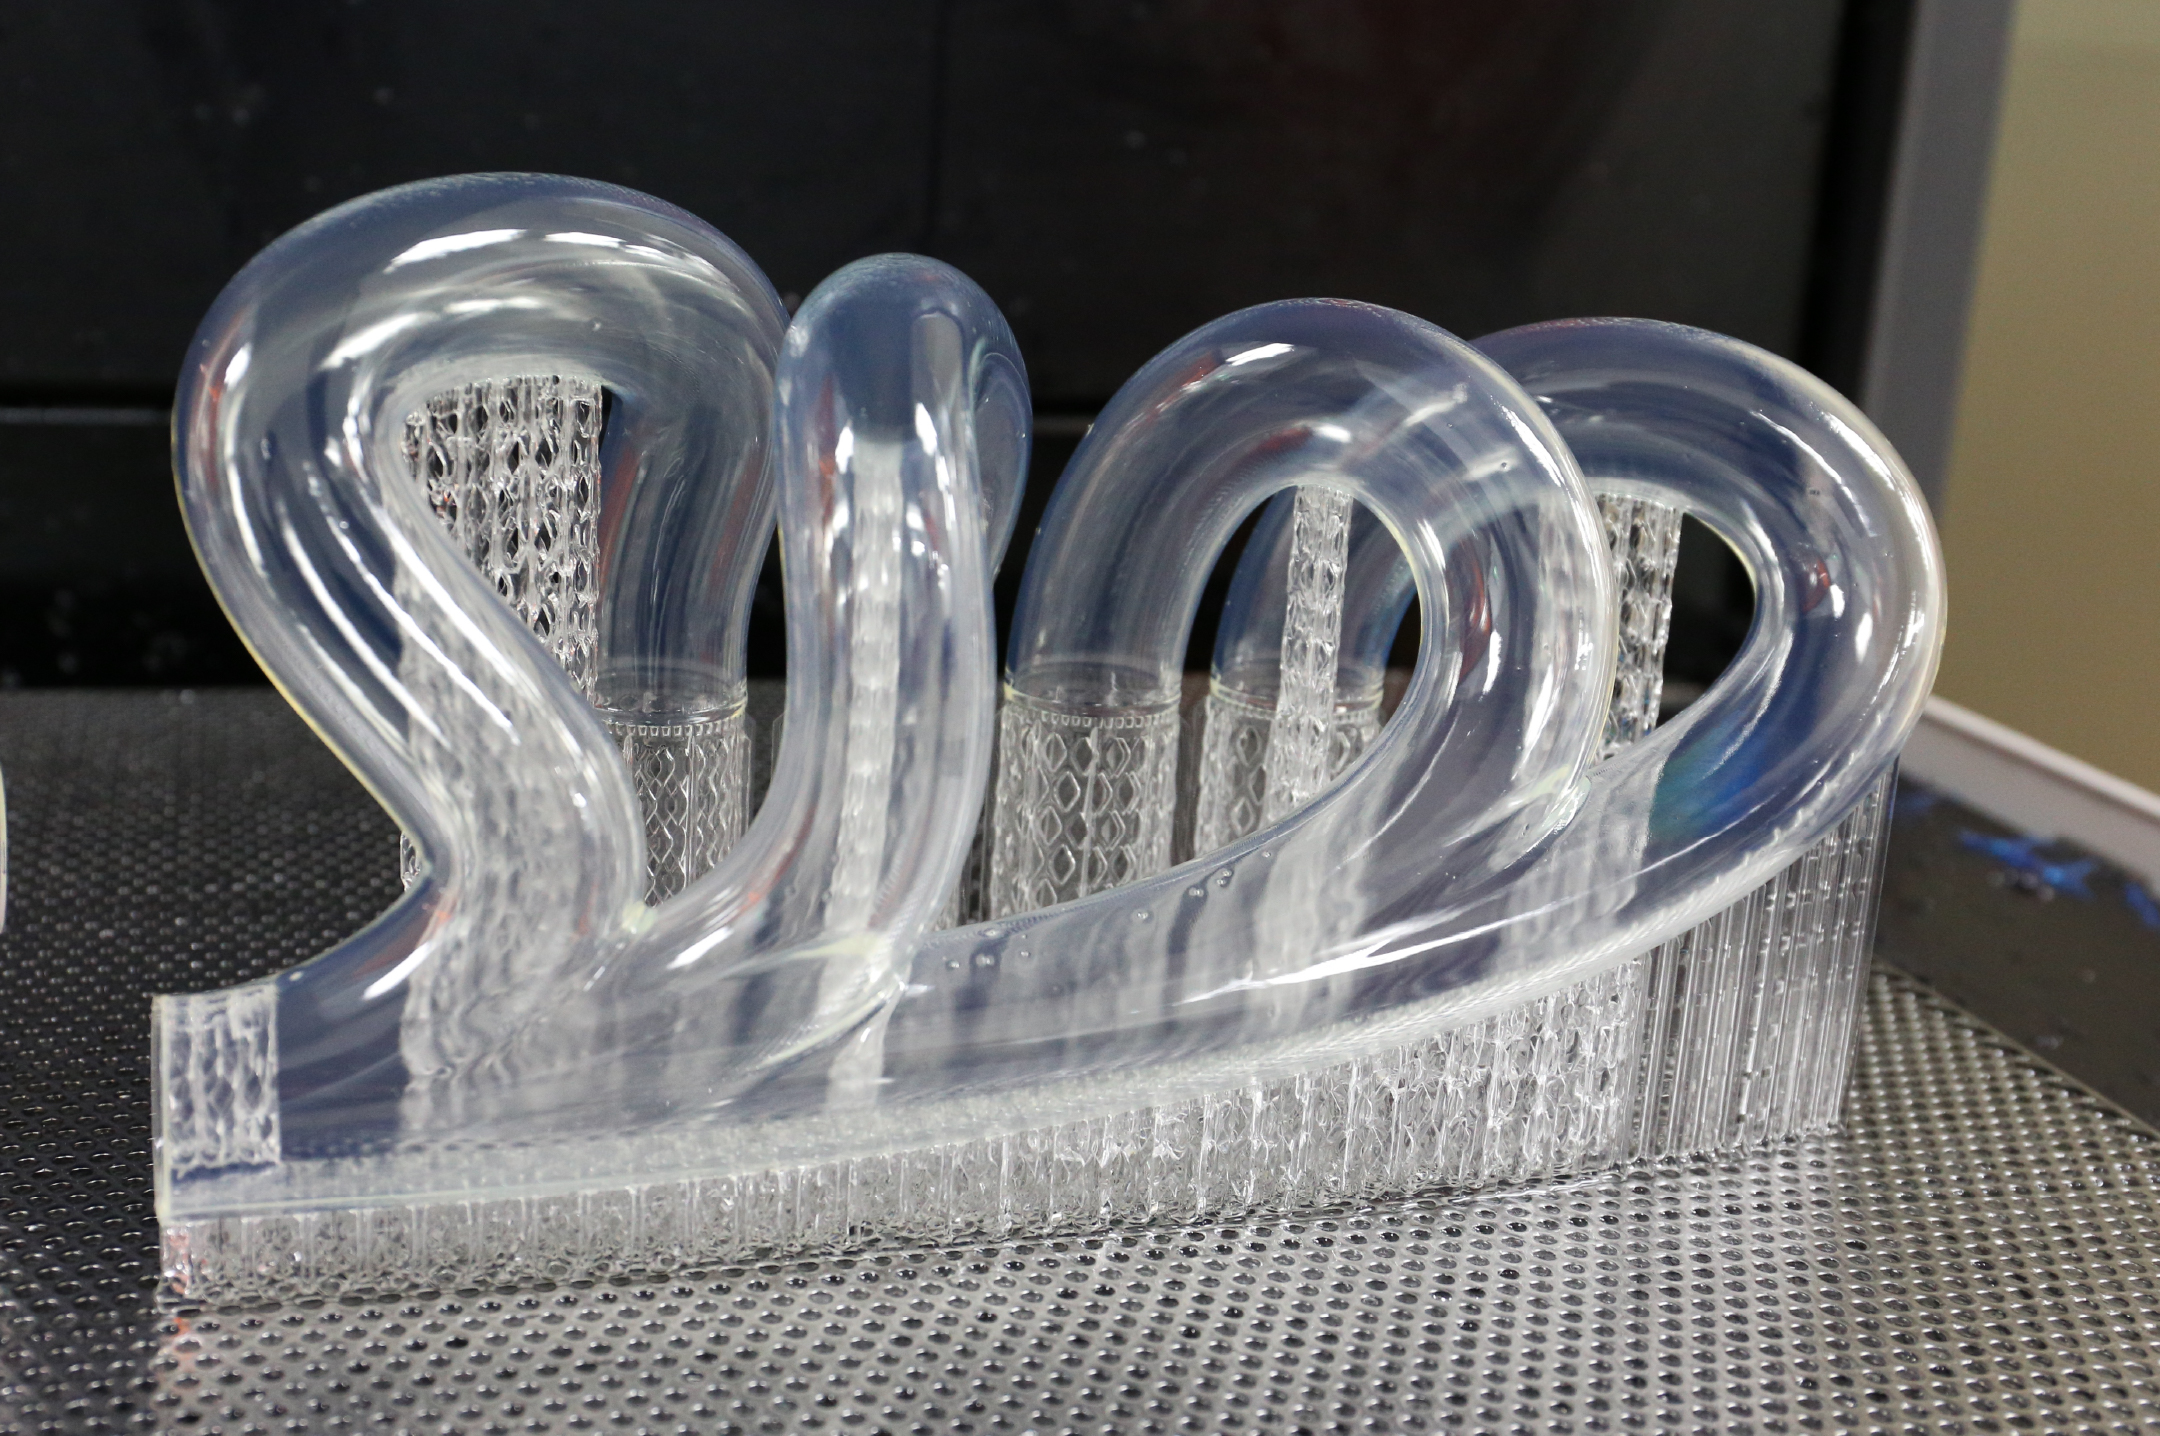
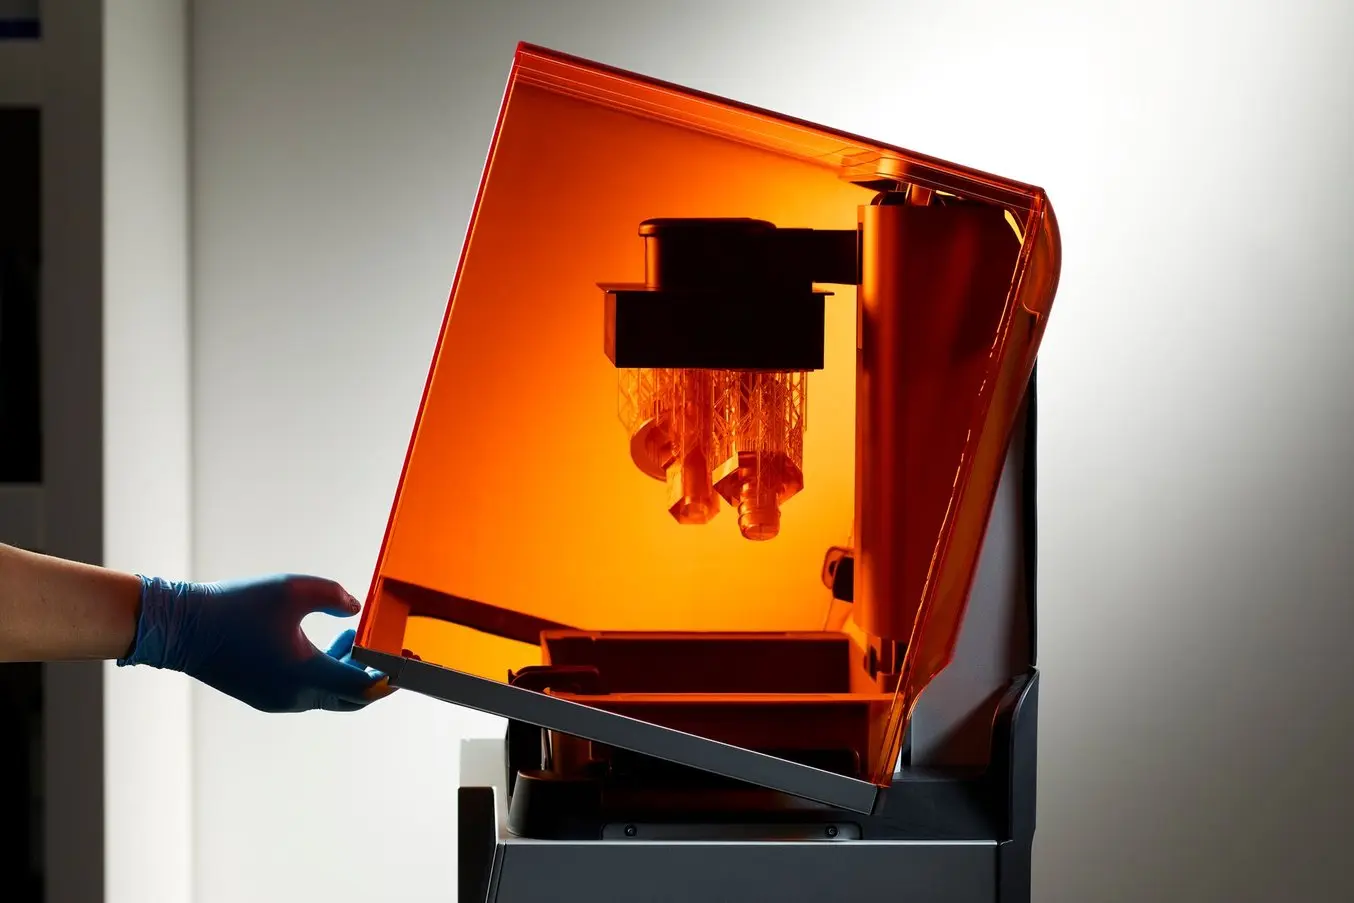
対して、光造形方式は「化学プラントのミニチュア」を室内に持ち込む行為に他なりません。液体レジン(光硬化性樹脂)を満たしたバットの底面から紫外線を照射し、1層ずつ硬化させて吊り上げる構造を持ちます。造形が完了した瞬間、ビルドプレートにぶら下がっているのは「未硬化の猛毒な液体が滴るベタベタの塊」です。そこからIPA(イソプロピルアルコール)などによる徹底した洗浄、サポート材の繊細な除去、紫外線による二次硬化という、最低でも3工程の後処理を完了して初めて、触れる状態に仕上がります。
取材した複数のユーザーからは、「週末にフィギュアを1体出力するだけで、手袋の着脱や廃液処理に追われ、部屋が実験室のようになった」「後処理の段取りを考えるだけで憂鬱になり、電源を入れなくなった」という率直な告白が寄せられています。光造形3Dプリンターのデメリットとは、マシン自体の性能ではなく、印刷完了のベルが鳴った後に始まる「泥臭い化学処理プロセスの重さ」そのものなのです。
初心者が直面する「造形失敗」の構造的要因とスライサー設定の鉄則
光造形を導入した初心者が最初に直面する試練が、プラットフォームに何も残っておらず、バットの底(FEP/ACFフィルム)に硬化した薄い板が張り付いているという「脱落事故」です。光造形3Dプリンターの失敗理由は、マシンの初期不良よりも、物理現象への無理解とスライサーソフトの設定ミスに起因するケースが全体の8割以上を占めています。
光造形では、1層硬化するたびに「フィルムへの固着力」と「ビルドプレートへの密着力」が綱引きを行います。剥離抵抗(ピールフォース)と呼ばれるこの引っ張り力にビルドプレート側の保持力が負けると、造形物はプラットフォームから脱落し、バットの底にペタリと張り付いて硬化し続けます。これを防ぐためには、スライサーソフト(ChituboxやLychee Slicer)における初期層(ボトムレイヤー)の露光時間設定が生命線です。通常層が1.5秒〜2.5秒であれば、初期層には25秒〜35秒の十分な露光を与え、プラットフォームに強固に食いつかせる必要があります。
さらに見落とされがちなのが、造形物の配置角度と中空化(ホローイング)処理です。造形物をプラットフォームに対して水平に配置すると、断面積が最大化して剥離抵抗が跳ね上がります。30度〜45度傾けてサポート材を配置し、断面積を分散させるのがセオリーです。また、フィギュアなどを中空化した場合、内部にレジンを逃がす「水抜き穴(ドレンホール)」をプラットフォーム側に設けておかないと、吸盤のような陰圧が発生してフィルムを破断させたり、内部に残った未硬化レジンが数ヶ月後にガスを発生させて完成品を爆発・破裂させる惨事を引き起こします。
光造形3Dプリンターの精度限界は、2026年現在のスペック上でXY解像度15〜18ミクロン、Z軸積層ピッチ10ミクロンという極限領域に達しています。しかし、その限界性能を引き出すためには、室温25℃前後を保つレジンヒーターの運用や、レジンの粘度変化に応じたリフト速度のミリ単位のチューニングが不可欠であり、ポン付けで100点が出る魔法の箱ではないという認識が求められます。
レジンの換気・毒性問題と「水洗いレジン」に潜む甘い罠
家庭内での光造形運用において、最もデリケートでありながら軽視されがちなのが、光造形レジンの換気と毒性に関する衛生管理です。光硬化レジンに含まれるアクリレート系モノマーは揮発性有機化合物(VOC)を放出し、皮膚感作性を持っています。素手で触れれば接触性皮膚炎を引き起こし、一度アレルギーを獲得してしまうと二度とレジンを触れない体質になるリスクすら孕んでいます。
密閉性の高い現代の住宅、特にワンルームや寝室の一角に光造形機を設置し、換気設備なしで稼働させる行為は極めて危険です。作業時にはニトリル手袋(天然ゴムやポリエチレン手袋はレジンが浸透するため不可)、防毒マスク(有機ガス用カートリッジ装着)、保護メガネの着用が必須装備とされています。
こうした取り扱いの難しさを背景に、爆発的な普及を見せているのが「水洗いレジン」です。高価で引火性のあるIPAを使わず、水道水でバシャバシャと洗浄できる手軽さから、初心者の第一選択肢となっています。しかし、現場のヘビーユーザーの間で語られる水洗いレジンの評判は、必ずしも称賛一色ではありません。
最大の落とし穴は、「水洗いレジンの廃液をそのまま下水に流してはならない」という法規制と環境負荷の事実です。水で洗えるからといって毒性が消えるわけではありません。未硬化レジンが溶け込んだ洗浄水は、下水道法や水質汚濁防止法に抵触するため、日光(紫外線)に当てて樹脂成分を完全に凝固・沈殿させ、濾過した上で産業廃棄物または自治体の指示に従った廃棄プロセスを踏む必要があります。むしろ、蒸発しやすいアルコールと異なり、水分は揮発が遅いため、廃液処理の手間は通常のIPA洗浄よりも煩雑になるケースが少なくありません。
また、物性面においても、水洗いレジンは水分を吸湿しやすく、二次硬化後に経年劣化でクラック(ひび割れ)が生じやすい、反りが出やすいといった明確な弱点があります。さらに、洗浄後の二次硬化を太陽光で行うと照射ムラが生じて造形物が脆くなるため、均一なUV波長(405nm)を全方位から照射できる専用のレジン二次硬化機の必要性は、水洗いレジンを使用する場合であっても何ら変わりません。

【2026年最新】光造形3Dプリンター徹底比較|ELEGOO vs Anycubicの実力値
2026年の市場において、ホビーおよびプロトタイプ製作の主力を担っているのがELEGOO(エレグー)とAnycubic(エニーキュービック)の2大ブランドです。両社は熾烈な開発競争を繰り広げ、チルトリリース(バット傾斜剥離機構)や自動レジン供給システム、レジン余熱機能などを次々と低価格帯に落とし込んできました。現在の基準となる主要パラメータを以下の比較表に整理しました。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 解像度・パネル仕様 | 14K〜16K モノクロLCD(XY解像度 15〜19μm) | 8K〜12K(XY解像度 24〜35μm) | 肉眼での積層痕識別は完全に不可能なレベルへ到達。ディテールの再現性は産業用に匹敵。 |
| 本体価格相場 | エントリー:3.8万円〜5.5万円 ミドル:7万円〜12万円 | 一律 6万円〜10万円前後 | 2026年最新の光造形3Dプリンターのコスパは極めて高く、数年前のハイエンド機を凌駕。 |
| 剥離アシスト機構 | チルトリリース機構(バット傾斜)+ACFフィルム | 垂直Z軸引き上げのみ(FEPフィルム) | 印刷速度が従来の2〜3倍に向上。繊細なサポート材の脱落事故が劇的に減少した。 |
| 自動化・センサー機能 | レベリングフリー、残量検知、異物検知AIカメラ | 手動紙挟みレベリング、目視確認 | 初心者の最大の鬼門だった「プラットフォーム水平出し」の失敗がほぼ過去のものに。 |
光造形3Dプリンターのおすすめ機を選ぶ上で、2強の個性は明確に分かれています。
まず、コミュニティで圧倒的な支持を集めるのがELEGOOのMarsシリーズです。ELEGOO Marsの口コミを分析すると、「スライサーとの親和性が極めて高く、トラブルシューティングの情報がネット上に溢れている」「補修パーツの入手性が良く、LCDパネルやフィルムの交換手順が分かりやすい」といった運用の持続性を評価する声が際立ちます。機械工作に不慣れな初心者が最初に選ぶマシンとして、トラブル時の自己解決しやすさは最大の武器となります。
一方、技術革新をリードするのがAnycubicのPhotonシリーズです。近年のAnycubic Photonの性能向上は著しく、特に最新世代ではチルトリリースと高速リフト制御の融合により、1時間あたり最大100mmを超える驚異的な造形スピードを叩き出します。さらに、プリント前のレジン異物検知や液晶スクリーン上のゴミ検知など、ハードウェア破損を未然に防ぐスマート機能において頭一つ抜けています。
一般に知られていない盲点とネットの誤解
光造形機の導入を検討する際、ネット上の情報だけを鵜呑みにしていると、思わぬランニングコストと設置スペースの罠に足元をすくわれます。ここでは、初心者が陥りがちな代表的誤解を検証します。
誤解1:「マシン本体さえ買えば、すぐにフィギュアを量産できる」
これは最も危険な誤認です。本体が4万円で買えたとしても、安全かつ実用的に稼働させるためには、周辺機材にさらに3万〜4万円程度の追加初期投資が必要です。具体的には以下のアイテムが必須となります。
- 超音波洗浄機または専用ウォッシュ&キュアステーション(1.5万〜2.5万円)
- 高濃度IPA(純度99%以上)16リットル缶(約7,000円)
- 有機ガス対応防毒マスク+交換用フィルター(約4,000円)
- 厚手ニトリル手袋100枚入り×2箱(約3,000円)
- 漏斗、金属スクレーパー、キムタオル、耐薬品性バット等の消耗品(約5,000円)
本体だけを買って部屋に置いても、後処理のインフラが整っていなければ、最初の1個を出力した瞬間に作業スペースはレジンまみれになり、詰んでしまいます。
誤解2:「プラモデルを買うより圧倒的に安上がりになる」
レジン原液はスタンダードなもので1kgあたり3,000円〜5,000円、高靭性(ABSライク)や水洗いレジンでは4,000円〜7,000円が相場です。10cm前後のフィギュア1体を出力する場合、中空化すれば数十ミリリットルの消費で済むため、材料費単体で見れば数百円です。
しかし、そこに含まれないコストがあります。定期的に寿命を迎えるFEP/ACFフィルムの張り替え費用、1,000〜2,000時間で劣化するモノクロLCDパネルの交換費用、そして造形失敗時に廃棄される大量のレジンです。さらに、失敗した未硬化レジンを除去するためのIPAの消費やペーパータオルの消費を合算すると、初心者のうちは「既製品のガレージキットを買ったほうが安かった」という逆転現象が平気で起こります。光造形は「安く手に入れるための手段」ではなく、「世の中に存在しない造形物を生み出すための投資」と捉えるべきです。

【実態検証】利用者の生の声と現場目線で見えたリアル
光造形を数年間運用している現場のプロフェッショナルやディープユーザーの証言からは、スペック表には決して現れない「運用のリアル」が浮き彫りになります。
原型製作スタジオの現場ディレクターは次のように語ります。
「16Kになったことで、磨き作業(サンディング)の時間は劇的に減りました。以前の4K・8K時代は、サーフェイサーを吹いた後に積層痕をペーパーがけする工程に何時間も取られていましたが、いまは出力品を二次硬化させて即座に塗装工程へ回せます。ただし、それは『洗浄槽のアルコールを常に清浄に保ち、露光テストを素材ロットごとに徹底している』というプロの前提があってこそ。アルコールが汚れていれば、超高精細なディテールの溝に未硬化レジンが残り、硬化時に白濁してモールドが台無しになります」
また、自宅の作業部屋に導入した個人モデラーからは、住環境との格闘が生々しく証言されています。
「導入して最初の1ヶ月は臭いで家族から大クレームが入りました。最終的に、塗装ブース用のダクト排気ファンを窓枠にDIYし、3Dプリンターをエンクロージャー(密閉カバー)に入れて負圧で屋外へ強制排気するシステムを組みました。ここまでやって初めて、文句を言われずに夜間稼働できるようになりました。この換気工事の手間を許容できるかどうかが、続けられるかどうかの分水嶺です」
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
行動心理学の観点から見れば、人間のモチベーションは「行動を起こすための摩擦(フリクション)」の大きさに反比例します。FDM方式の3Dプリンターが「スイッチを押すだけ」に近い体験を提供するのに対し、光造形は「防毒マスクを装着し、手袋をはめ、薬品を計量し、作業後はバットを濾過して片付ける」という、極めて高い行動フリクションを要求します。この摩擦を乗り越えられる構造が生活環境にあるかどうかが、成功の唯一の指標です。
光造形3Dプリンターを強くおすすめできる人
- 換気可能な独立した作業部屋やガレージを確保できる人:同居人やペットの生活動線から完全に隔離された空間があることは最大の強みです。
- フィギュア、模型、ジュエリーなど、精密な曲面造形が目的の人:FDMでは絶対に不可能な、0.1mm以下の微細モールドや滑らかな肌の質感表現を求めるなら、光造形一択です。
- 実験や手順のルーティン化を楽しめる人:清掃や廃液処理、パラメーターの微調整を「儀式」として几帳面に楽しめる気質の持ち主は、驚くほど長続きします。
購入に対して慎重になるべき人(FDM方式を検討すべき人)
- ワンルーム住まい、あるいは寝室・リビングに置く予定の人:VOCによる健康被害リスクや臭気ストレスが生活を侵食するため、避けるべきです。
- 日用品の補修パーツ、スマホスタンド、収納グッズなど実用品を作りたい人:光造形のレジンは耐候性や耐衝撃性に劣り、日光で劣化します。強度と手軽さを求めるなら、最新のハイスピードFDM機(PLAやPETG対応)の方が圧倒的に満足度が高くなります。
- 後片付けや薬品の管理が面倒と感じる人:片付けを怠ってレジンをバットに放置したまま遮光を怠ると、レジンが固着してマシンごと廃棄する悲劇を招きます。
【3d プリンター 光 造形】に関するよくある質問(FAQ)
Q1:水洗いレジンを使えば、本当にIPA(アルコール)は一切不要になりますか?
A1:完全には不要になりません。水洗いレジンであっても、プラットフォームの脱脂や、作業台・ヘラ・ピンセットに付着した粘つく未硬化レジンを拭き取る際には、無水エタノールやIPAが必要になります。水拭きだけでは油膜のようにレジンが伸びてしまい、器具を清潔に保つことが困難です。メンテナンス用として少量のアルコール常備は必須です。
Q2:冬場になると急に造形失敗が増えるのはなぜですか?
A2:光硬化レジンの温度低下が原因です。レジンは室温が20℃を下回ると粘度が急上昇し、フィルムとプラットフォームの間へのレジンの流れ込みが阻害され、光硬化の反応速度も著しく低下します。冬場は室温を25℃前後に暖房で維持するか、バットヒーターやヒートガンでレジンを25〜30℃程度まで温めてから印刷を開始してください。
Q3:二次硬化は太陽光に当てておくだけではダメですか?
A3:おすすめできません。太陽光は天候や時間帯によって紫外線強度が激しく変動し、均一な照射ができません。片面だけが過硬化して激しい反り(ワープ)が発生したり、照射不足で内部が脆いままになったりします。また、直射日光に長時間放置すると変色(黄変)の原因にもなります。安定した品質を得るためには、回転台付きの専用二次硬化機を導入するのが鉄則です。
Q4:2026年現在、初心者が最初に買うならELEGOOとAnycubicのどちらが無難ですか?
A4:トラブルシューティングのハードルを下げたいなら「ELEGOO Marsシリーズ」、印刷速度や自動化センサーによる失敗防止機能を最優先したいなら「Anycubic Photonシリーズ」が適しています。国内のコミュニティや解説記事の豊富さという点では、現時点でもELEGOOがやや優勢です。
まとめ:今後の動向と失敗しないための判断基準
2026年の光造形3Dプリンターは、ハードウェアとしての精度限界を極め、もはや「解像度で悩む時代」は終焉を迎えました。現在市場に並ぶ主力機であれば、どのモデルを選んでも一昔前のプロユースを遥かに超える美麗な立体物を手に入れることができます。
だからこそ、購入の可否を分けるのはマシンスペックの比較ではなく、「自身がその運用環境を用意できるか」という冷静な環境監査です。専用の作業スペース、強制換気ルート、廃液処理のフロー、そして適切な保護具。これら「化学の実験室」を自宅内に構築する覚悟と準備が整ったとき、光造形3Dプリンターはあなたの創造力を極限まで解き放つ、最強の武器となってくれるはずです。 (出典: 3d プリンター 光 造形(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。